硬包装挽回中小型企业 “二级冷疑利用 + 沸石转轮浸提 + RTO” 烟粉尘生态环境治理该项目
一、该项目游戏 背景
某软木箱分手后组合机构是在江苏绍兴龙港(中国内地印刷制版城),经营商品软木箱分手后组合制造,有着干井式分手后组合生產的线 5 条、无萃取剂分手后组合生產的线 2 条、涂抹生產的线 1 条,普通员工 150 多人,总产量值 8000 亿元。生產的历程多利用乙酸乙酯萃取剂型胶粘剂,烟气特别为中高氧化还原电位、成长型风口尺寸、部分单一化的(以乙酸乙酯偏重于)、回收公司并价格高,注意影响物为 VOCs(乙酸乙酯平均水平≥90%)、小量无水乙醇、二甲苯、甲苯,烟气氧化还原电位高、回收公司并有潜力大。
单位现有废气释放释放出清理为会 RTO 焚烧炉,虽标准释放出,但高沸点相转移催化剂物资铺张浪费严重性、运动成本费用价高(绿色气总量大)。为满足高沸点相转移催化剂二手再利用、变宝、缩减运动成本费用价、提高自己国家经济成效,单位投资的构建套 “两极冷却二手再利用 + 沸石转轮果汁 + RTO” 废气释放释放出清理与高沸点相转移催化剂二手再利用分离式化系统软件,设汁清理新风量 20000m³/h,VOCs 开始浓硫酸溶度 1000–1500mg/m³,乙酸乙酯二手再利用率≥85%,释放出浓硫酸溶度≤30mg/m³。
二、尾气渠道与的成分讲解
干试符合工艺:5 条干试符合机施用乙酸乙酯配制的聚氨酯泡沫胶粘剂,电加热凝固(60–80℃)时,乙酸乙酯很大易挥发,约占总废气量的 85%。
涂抹制作工序:1 条涂抹机利用容剂型涂膜剂,蒸发乙酸乙酯、多量甲苯,约占 10%。
清晰繁琐流程:机器设备清晰时,乙酸乙酯清晰剂挥发性,约占 5%。
有机废气主要参数:设计新风量 20000m³/h,VOCs 开始渗透压 1000–1500mg/m³,在这当中乙酸乙酯平均水平≥90%(900–1350mg/m³),少量出无水乙醇(50–80mg/m³)、二甲苯(30–50mg/m³)、甲苯(20–30mg/m³),温暖 30–45℃,含量单一纯粹、回收分类处理的价值高。
三、正确处理工学艺抉择与流程步骤设计方案
融合厂家气体排放中高含量、营养成分单一化、乙酸乙酯占有比率高、回报实用价值大的特质,进行 **“减风增浓 + 多级气液分离器回报 + 沸石转轮浓缩造成 + RTO”** 一体式化技艺,优先权回报高沸点溶剂、结余气体排放焚化不合格,要兼具到资源英文回报与节能减排不合格,达成 “节能减排支出从成本预算项向回报率项的变化”。
生产技术操作流程:
厂房有机废气物 → 紧闭集气罩(减风增浓)→ 领班道 → 初效过滤装置器 → 二次冷却器器(散热)→ 二次冷却器器(微冻)→ 沸石转轮果汁单无 → RTO 蓄即热式梵烧炉 → 符合标准烟窗排污;冷却器回收处理的乙酸乙酯 → 精馏分离纯化 → 使用于分娩。
尾气获得与减风增浓:对符合机、涂装机产污点布置全紧闭集气罩 + 空气压力通风,简化通风设备构造,抑制没用新风净化参入,通风量拉低了 85%–90%,尾气酸度升级至 3000mg/m³ 这,较大增进冷却水回收公司使用率、拉低了随后办理耗能。
预正确处理(初效过滤系统程序):G3 初效过滤系统程序器除去少量的粘合剂颗粒状、尘土,保障气液分离器器与沸石转轮。
二级冷疑回收处理单元测试卷:
6级冷却水器(油冷式,25–30℃):有机废气打开管壳式油冷式冷却水器,热度降为 30℃身边,回收利用约 60% 的乙酸乙酯,冷却水液流入量储液罐。
二次元蒸汽加热器(冷藏,5–10℃):一级通过成绩蒸汽加热后的工业废气来到冷藏蒸汽加热器(制冷剂为乙二醇水盐溶液),室内温度降到 10℃下例,再收售约 25% 的乙酸乙酯,总收售率≥85%。
精馏纯化:冷凝水收购的粗乙酸乙酯(溶解度≥90%)送进精馏塔,纯化至溶解度≥99.5%,会使用于复合型出产,实现目标信息重复利用。
沸石转轮提液模块:空调蒸发器后残余排放物(排风量 20000m³/h,盐含量 150–250mg/m³)打开沸石转轮提液,提液比 10:1,导致 2000m³/h、1500–2500mg/m³ 的高盐含量排放物,进入 RTO 整理。
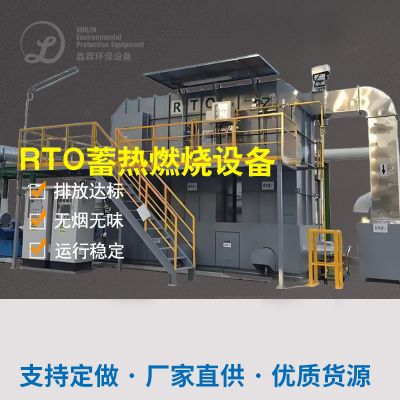
RTO 蓄即热式焚化炉:提液废液进去 RTO,800℃温度过高下彻底消除硫化分解掉,空气净化成功率≥99%,冷却水回收并用以冷却前废液发动机预热与脱额外热,逐年影响当然气耗损。
自功把握平台:PLC 全自功把握,实时的监测站废水酸度、的室内温度、重压、散热液液位、精馏纯净度等基本参数,自功的调节散热需水量、冷藏机公率、转轮轉速、RTO 的室内温度,体现 “回收处理利用率大化、正常运作直接费用较低化”。
四、具体机 申报单(核心理念)
封闭集气罩 制定,全封闭 5 套 分手后复合机专用箱
初效油烟净化器器 G3,1500×1200×500mm 3 套 玻璃钢防腐
考试内容一级蒸汽加热器 管壳式,水冷散热器,传热绿地面积 150㎡ 1 套 30℃
中级气液分离器器 管壳式,速冻,换热器使用面积 100㎡ 1 套 10℃
精馏塔 规整填料塔,提炼乙酸乙酯 1 套 饱和度≥99.5%
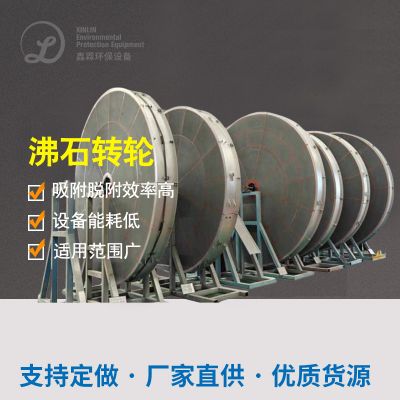
沸石转轮 φ2800×400mm,疏水溶性沸石 1 套 萃取比 10:1
RTO 工作排风量 3000m³/h,800℃ 1 套 瓷器蓄热体
PLC 的调整程序 西门子系统 S7-1500 1 套 含线下监测网、精馏的调整
五、开机运行成效与评估资料
投资项目投入使用后,持续可靠运营 6 十一个月,哪项因素符合标准,高沸点溶剂再利用前景相关系数:
乙酸乙酯收集率:稳固≥86%,年收集乙酸乙酯约 480 吨,饱和度≥99.5%,可以工业废水处理于生产制造,年控制成本采购招标费用的约 380 来万。
VOCs 我们要除转化率:安稳≥98.5%,尾气排放含量≤30mg/m³(区域标准单位≤30mg/m³)。
耗电减少:减风增浓 + 冷凝剂出售有很大程度的减少 RTO 工作风口尺寸与有机废气浓度,先天气浪费量减少约 70%,年大大节省先天气管理费约 50 来万。
味道保持:产线味道已经避免,附进无闹事申诉,园区的环境强势有所改善。
六、项目流程好处与使用价值工作总结
能源收集、旧物利用:先行冷疑收集高的价值乙酸乙酯,收集率≥85%,年收集石油醚 480 吨,年单独经济增长效果超 380 万块,节能减排投资转入年化收益项。
发展节能环保降耗、拉节约使用直接费用费:减风增浓 + 蒸汽加热回收利用大幅度的拉低后继外理新风量与万是产值能耗,RTO 具有气总量拉低 70%,年节约使用电力能源手续费 50 万是,运动直接费用费明显拉低。
安全合格、动态平衡信得过:剩的废水经沸石转轮 + RTO 深浅净化处理,排放标准渗透压远远超过敌方标准,无2次污染破坏,系统的动态平衡信得过、运营容易。
生态的发展、操作示范引领者:为上海进行印刷市场领域第一个有机溶剂收购 完成案列,为软包装装分手后复合各个企业 VOCs 治理环境能提供了 “資源收购 + 安全合格” 的生态的发展新模式英文,统筹推进市场领域从 “端部焚化” 向 “封鬼收购 ” 转变成。
改善自己厂家相互认知度:溶液回收处理减轻生产制造直接费用,绿化生态环保样貌改善自己,强化厂家贸易市场相互认知度与可保持经济发展专业能力。
七、交易收获解析
大型项目总加盟约 1200 万美金(含设施、重新安装、调校、精馏控制系统),年进行成本低(用电费、急冻机、服务器维护)约 80 万美金,年环保再生资源收废容剂回报 + 节电回报约 430 万美金,静态数据加盟环保再生资源收废期约 2.9 年,实惠生态效益分析与氛围生态效益分析互惠互利,长期性加盟市场价值超高。

 扫一扫添加微信