速冻饮食饮食厂油炸食品工艺流程灰尘与煤烟分工协作防治
项目背景
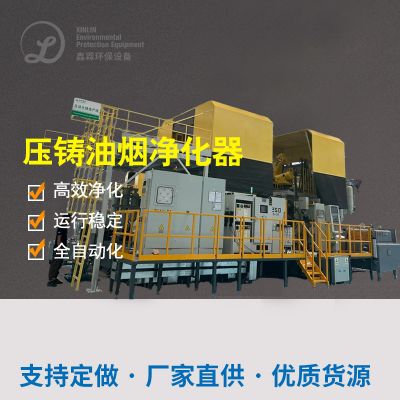
某速冻食品厂油炸工序产生大量含油脂微粒的粉尘(粒径0.1-10μm)和高温油烟(温度80-110℃),原有静电除油设备效率低,设备堵塞频繁,维护成本高,且无法满足日益严格的环保排放标准。
煤尘与气体原因
灰尘:油煎时候中全麦面包糠、变性淀粉碎渣导致的细小粒物。
烟气:润滑油水分子、醛类、短链设计化学物质及丙烯醛等裂解代谢物。
整理工学艺与设备
地热能二手回收与预净化处理
热置换器收回有机废气物中的电磁能,用以生产方式冷热水或加热清新热空气,年勤俭节约电力能源成本费用约30万元。
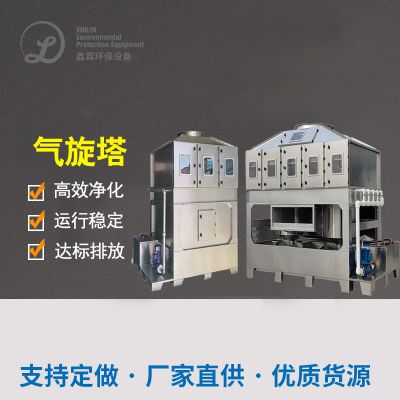
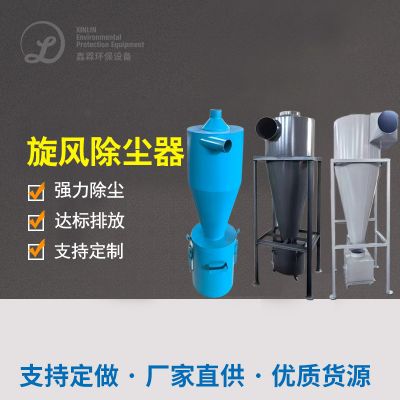
风暴溶合器去掉大顆粒油滴和粉尘爆炸(粒度>10μm),解决险遭机器负荷量。
高效性静电反应除油与催化钝化钝化
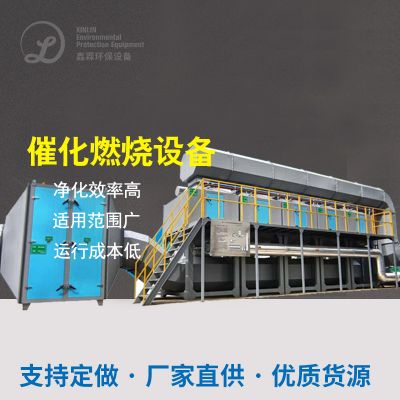
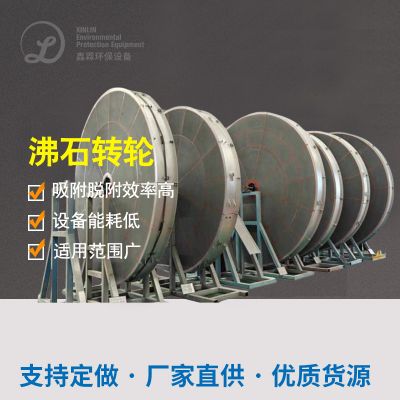
催化硫化剂利用贵废金属铝层,在250-300℃下将VOCs硫化为CO₂和H₂O。
自然刷洗机系统定期进行清洗道路催化反应剂表皮,控制脂肪闭塞,延时适用期限。
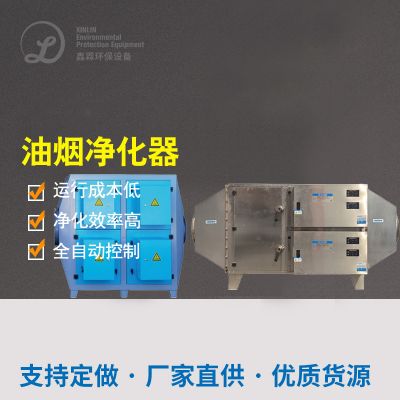
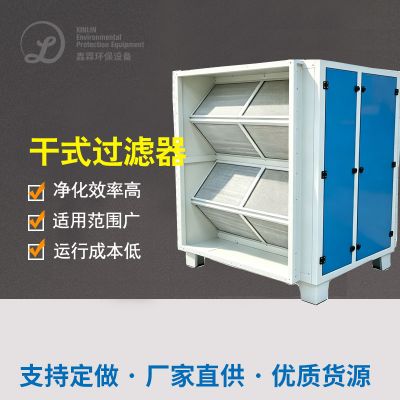
静电能除油器所采用高电压直流变压器电场线,使煎炸油水分子荷电后溶解在平行板电容器上,避开率>90%。
底温催化反应氧化物传动装置(RCO)葡萄糖氧化已满可挥发物:
智能化追踪与很安全结构设计
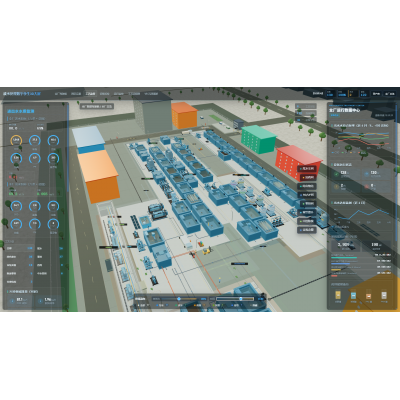
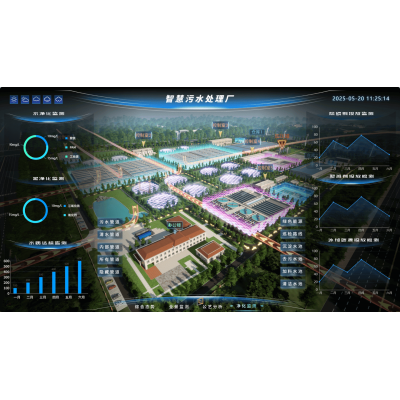
在线视频检测方案软件系统实时监控检测方案污渍氧浓度、的温度和水压,超量时半自动报警灯并的调整处置数据。
防火同步电机和耐油管网方案,降火情和爆管隐患。
加工处理治疗效果与整体
非二氧化氮总烃排出浓硫酸浓度<20mg/m³,时产生的油烟避开率>99%,主设备清洁寿命从每星期单次性延缓至每月度单次性。
年厉行节约发热能源和运营维护杂费约30万元,投入回笼期2.5年。
实现环保节能质量检查,尽量不要停货自查自纠危险 ,发展公司企业社会化样貌。
成功案例突出点
电磁能回收合理利用与的废气净化根据:构建能源技术循坏合理利用,大幅度降低工作价格。
崔化硫化技术设备:转化率拆解物质物,清理转化率高,无多次破坏。
智力化标准化管理:线上数据监测与定时洗模式,限制人工客服电话调控,加快稳定的性。

 扫一扫添加微信